Toz Boya Sektöründe Yeni Nesil Kaplama Sistemlerinin Formülasyon, Termal Davranış ve Performans Özellikleri Açısından Değerlendirilmesi
1. Giriş
Toz boya teknolojisi, solvent bazlı kaplama sistemlerine alternatif olarak geliştirilmiş; otomotiv, beyaz eşya, mimari alüminyum, metal mobilya, makine ve elektrik-elektronik gibi alanlarda kullanılan bir yüzey teknolojisidir. VOC salınımını büyük ölçüde azaltır. Ancak çevresel performans yalnızca solvent içermemekle ölçülemez; kürlenme sıcaklığı, fırınlama süresi, overspray geri kazanımı, malzeme verimliliği, kaplama ömrü ve üretim enerjisi de toplam etkiyi belirler. Bu nedenle toz boya sistemleri; termal davranış, fiziksel özellikler, kürlenme kinetiği, yüzey performansı ve enerji verimliliği ekseninde bütüncül değerlendirilmelidir.
ASTM D3451-24, toz boya ve kaplamaların test edilmesinde yol göstericidir [1]. ISO 8130 serisi ise partikül boyutu, yoğunluk, jel zamanı, akış davranışı ve depolama stabilitesi gibi toz özelliklerini kapsar [2-5]. Bu standartlar, sanayi ölçeğinde tekrarlanabilir ve karşılaştırılabilir veri üretmenin ön koşuludur.
Bu çalışmada, polyester esaslı toz boya sisteminde bağlayıcı, sertleştirici, pigment, mineral dolgu ve fonksiyonel katkıların farklı oranlarının kaplama performansına etkisi üç formülasyon üzerinden incelenmiştir: referans (F1), yüksek dolgu (F2) ve optimize (F3). Amaç, yüksek performansın yalnızca reçine artışıyla değil, reçine–sertleştirici–dolgu–katkı dengesinin optimizasyonuyla elde edilebileceğini göstermektir [6,7].
2. Malzeme ve Yöntem
Çalışma kapsamında polyester esaslı üç toz boya formülasyonu tasarlanmıştır. Formülasyonlar; bağlayıcı oranı, mineral dolgu miktarı ve fonksiyonel katkı seviyeleri değiştirilerek oluşturulmuştur.
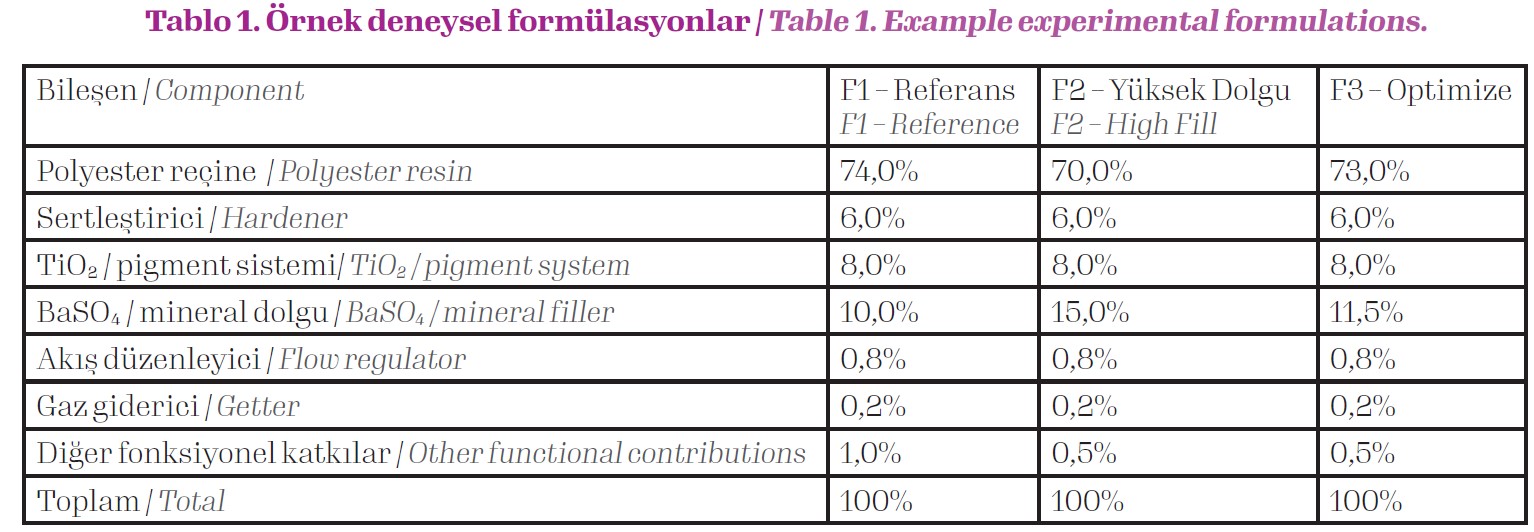
Oranlar örnek araştırma tasarımıdır. Gerçek üretim öncesi reçinenin asit değeri, sertleştiricinin fonksiyonelliği ve stokiyometrik eşdeğerlik ile doğrulanmalıdır. Sertleştirici oranı yalnızca ağırlıkça yüzdeyle değil, reaktif grup eşdeğerliğiyle belirlenmelidir; aksi halde eksik veya aşırı kürlenme oluşur [6].
Bileşenler tartılmış, ön karıştırma sonrası ekstrüzyonla homojenize edilmiş, soğutulmuş, kırılmış ve öğütülmüştür. Elektrostatik uygulama sonrası metal panellerde 60–80 µm kuru film kalınlığı hedeflenmiştir. Referans kürlenme 180 °C × 15 dk; düşük sıcaklık potansiyeli için 160 °C × 15 dk ve 170 °C × 10 dk karşılaştırılmıştır. Sıcaklık, fırın havasından ziyade numunenin gerçek metal sıcaklığı üzerinden doğrulanmalıdır [7].
FTIR ile fonksiyonel gruplar ve kürlenme öncesi/sonrası değişimler; DSC ile Tg, kürlenme başlangıcı, ekzotermik pik ve ΔH cure; TGA ile termal kararlılık ve bozunma; partikül boyutu, yoğunluk, jel zamanı; film kalınlığı, yapışma, sertlik, darbe, parlaklık, kimyasal direnç ve korozyon testleri yapılmalıdır [1-5].
3. Bulgular ve Tartışma
FTIR, formülasyondaki fonksiyonel grupların belirlenmesi ve kürlenme öncesi/sonrası kimyasal değişimlerin izlenmesi için kullanılır. Polyester sistemlerinde C=O, C–O, C–H ve aromatik C=C bantları ile sertleştiriciye bağlı bantlar değerlendirilir. Kürlenme sonrası reaktif grupların azalması, çapraz bağlanmaya ilişkin destekleyici bilgi sağlar [8].
DSC ile Tg, kürlenme başlangıcı, ekzotermik pik ve ΔH cure; TGA ile termal kararlılık, kütle kaybı sıcaklıkları, maksimum bozunma sıcaklığı ve kalıntı miktarı belirlenir [6].
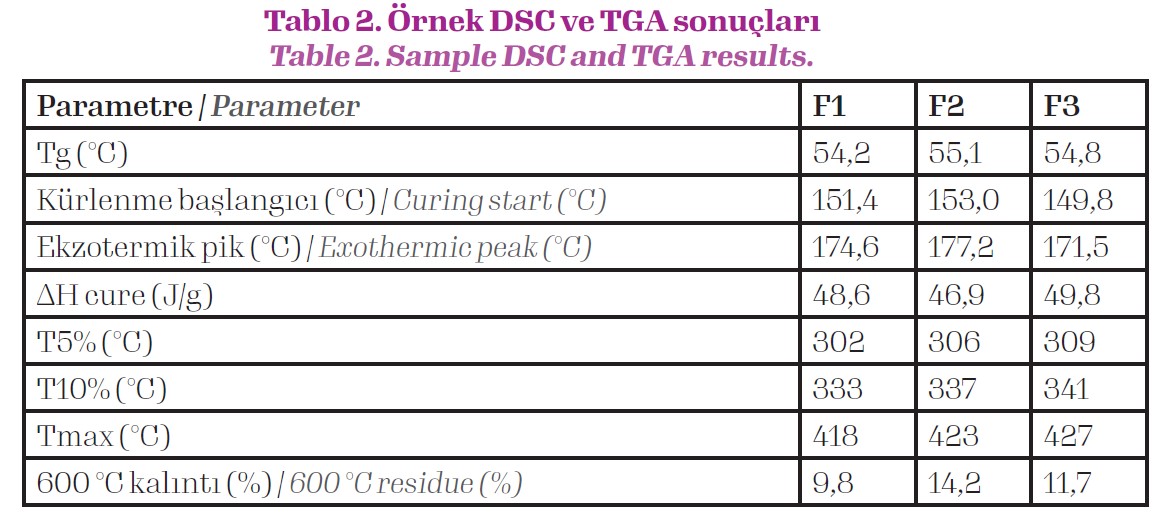
Not: Değerler gerçek ölçüm değildir; örnek veri yapısını gösterir. F3’te ekzotermik pikin düşük sıcaklığa kayması, uygun kinetikle düşük sıcaklıkta kürlenme potansiyeline işaret eder [6]. F3’ün T5%, T10% ve Tmax değerlerinin yüksekliği organik fazın termal kararlılığını gösterir [7]. F2’de yüksek kalıntı, artan mineral dolguya bağlıdır; tek başına iyi termal performans anlamına gelmez [8].
Partikül boyut dağılımı; elektrostatik yüklenme, transfer verimliliği, yüzey görünümü ve film kalınlığını etkiler. Örnek dağılımda D10 9,5–10,4 µm, D50 33,8–36,1 µm ve D90 74,8–79,5 µm aralığındadır. ISO 8130-1:2019 elek yöntemini tanımlar [2]. D50’nin 33–36 µm aralığı endüstriyel elektrostatik püskürtme için uygundur; D90’ın 80 µm altında kalması yüzey pürüzlülüğünü azaltır [9]. Jel zamanı kürlenme reaktivitesinin göstergesidir; ISO 8130-6:2021 bu ölçümü tanımlar [5]. Depolama stabilitesi ise tozun nem, sıcaklık ve basınç altında topaklanmadan saklanabilmesidir [3,4].
Dolgu miktarının %10’dan %15’e çıkarılması hammadde maliyetini düşürebilir. Reçine 2,50 €/kg, dolgu 0,30 €/kg iken reçinenin %4 azaltılıp dolgu ile ikamesi:
Maliyet avantajı = 0,04 × (2,50 – 0,30) = 0,088 €/kg
teorik avantaj sağlar. Ancak dolgu artışı; reçine fazının seyrelmesine, yüzey akışının bozulmasına, parlaklık düşüşüne, mekanik zayıflamaya ve film oluşumunun olumsuz etkilenmesine yol açabilir. Hedef maksimum dolgu değil, optimum dolgu olmalıdır [6,8].
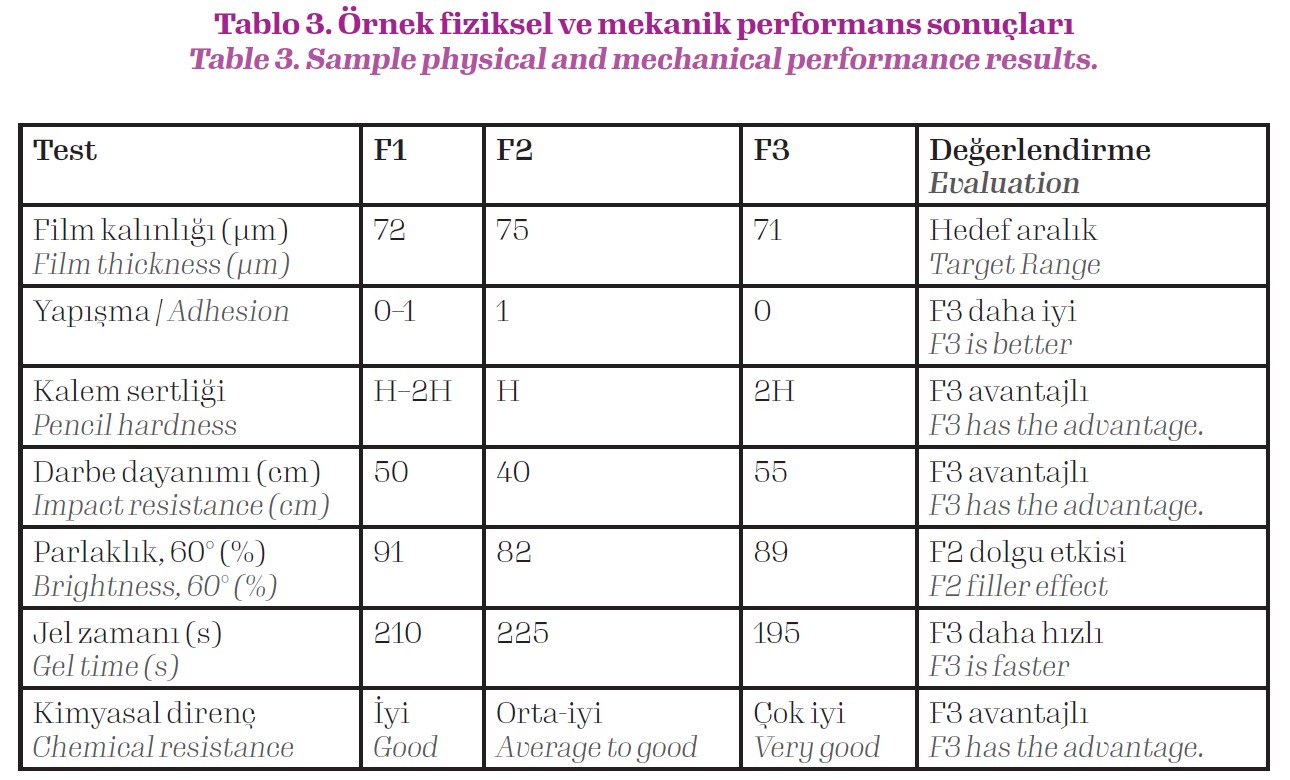
Not: Bu tablo gerçek ölçüm değildir; gerçek deney sonuçlarıyla değiştirilmelidir. ASTM D3451-24, test seçiminde uygulama ve kimyaya bağlı değerlendirme gerektiğini vurgular [1]. F3 dengeli profil sunarken F2’de dolgu artışı parlaklık ve darbe dayanımını düşürmüştür [6].
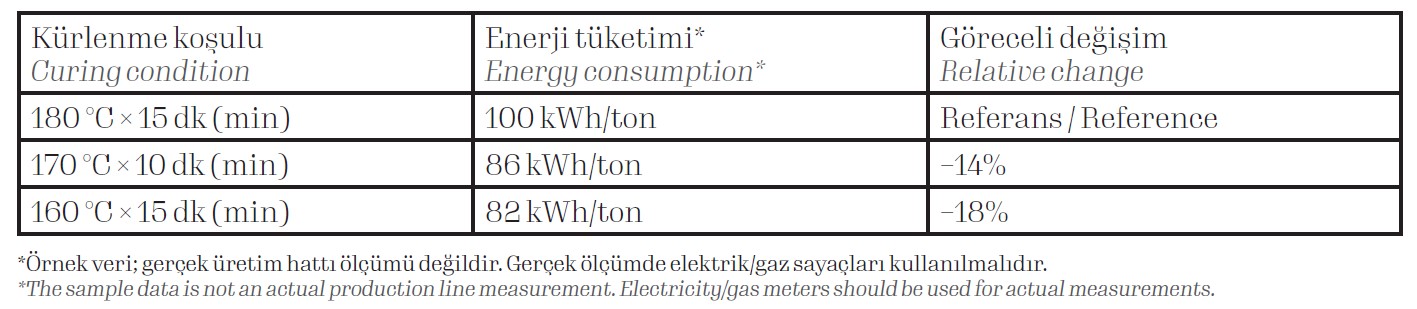
Fırın enerji tüketimi; kürlenme sıcaklığı, fırın hacmi, hat hızı, ürün yükü ve izolasyona bağlıdır. Sıcaklığın 180 °C’den 160–170 °C’ye düşürülmesi tasarruf potansiyeli oluşturur. Gerçek tasarruf kWh/ton kaplanmış ürün veya kWh/m² kaplanmış yüzey olarak ölçülmelidir [7].
Korozyon dayanımı, endüstriyel kullanım değerini belirler. Nötr tuz püskürtme, çevrimsel korozyon, nem dayanımı ve yapışma sonrası korozyon ilerlemesi birlikte değerlendirilmelidir. Yalnızca “kaç saat dayandı?” yeterli değildir; korozyon yayılımı + kabarma + yapışma kaybı + film bütünlüğü birlikte raporlanmalıdır [1].
Performans tek parametreye indirgenemez. Optimizasyon sırası:
Reçine oranı → Sertleştirici eşdeğerliği → Dolgu oranı → Partikül dağılımı → Kürlenme → Film oluşumu → Mekanik/kimyasal performans
şeklinde kurulmalıdır. Bu sayede maliyet azaltılırken performansın korunup korunmadığı objektif belirlenir [6,7]. Laboratuvar başarısı üretim hattında aynı sonucu vermeyebilir. Ekstrüzyon kapasitesi, öğütme verimliliği, püskürtme ekipmanı, fırın ısı transferi ve hat hızı ölçek büyütmede dikkate alınmalıdır. Ekonomik değerlendirme yalnızca hammaddeyle sınırlı olmamalı; işçilik, enerji, fire, geri kazanım, bakım ve kalite kontrol de toplam maliyete dahil edilmelidir. Sürdürülebilirlikte düşük sıcaklıkta kürlenme, overspray geri kazanımı ve uzun ömürlü kaplamalar öne çıkar. Mineral dolgu avantajlı görünse de madencilik, işleme ve taşıma etkileri de değerlendirilmelidir [8,9].
4. Sonuç ve Öneriler
Optimum performans yalnızca yüksek reçine veya yüksek dolgu ile elde edilemez; bağlayıcı–sertleştirici–pigment–dolgu–katkı dengesi tasarlanmalıdır. Dolgu artışı maliyet avantajı sağlayabilir; ancak yüzey akışı, parlaklık, mekanik özellikler ve film bütünlüğü açısından optimum seviye belirlenmelidir [6,7].
DSC ve TGA, yeni nesil toz boyalarda kürlenme ve termal kararlılığın belirlenmesinde kritik araçlardır. FTIR kimyasal değişimi izler. Partikül boyutu, yoğunluk, jel zamanı ve depolama stabilitesi kontrolü endüstriyel süreklilik için gereklidir; ISO 8130 serisi bu karakterizasyonları kapsar [2-5].
Gelecekte hedef “daha düşük maliyet” değil, “birim maliyet başına daha yüksek performans” olmalıdır. Düşük sıcaklıkta kürlenme, kısa süre, yüksek korozyon dayanımı, uzun ömür, düşük enerji ve düşük çevresel etki birlikte optimize edilmelidir. Türkiye’de üniversite–sanayi iş birlikleriyle yeni reçine sistemleri, fonksiyonel dolgular, düşük sıcaklıkta kürlenen formülasyonlar ve dijital proses kontrol sistemleri, kaplama sektörünün rekabet gücünü artırabilir [8,9]. Toz boya, enerji verimliliği, ileri malzeme bilimi, yüzey mühendisliği ve sürdürülebilir üretimin kesişiminde yüksek katma değerli bir teknoloji alanı olarak değerlendirilmelidir.
Kaynaklar
[1] ASTM International. ASTM D3451-24, Standard Guide for Testing Coating Powders and Powder Coatings. ASTM International, 2024.
[2] ISO. ISO 8130-1:2019, Coating powders — Part 1: Determination of particle size distribution by sieving.
[3] ISO. ISO 8130-2:2021, Coating powders — Part 2: Determination of density by gas comparison pycnometer.
[4] ISO. ISO 8130-3:2021, Coating powders — Part 3: Determination of density by liquid displacement pycnometer.
[5] ISO. ISO 8130-6:2021, Coating powders — Part 6: Determination of gel time of thermosetting coating powders at a given temperature.
[6] Misev, T. A. (1991). Powder coatings: chemistry and technology. (No Title).
[7] Jones, F. N., Nichols, M. E., & Pappas, S. P. (2017). Organic coatings: science and technology. John Wiley & Sons.
[8] Tracton, A. A. (Ed.). (2005). Coatings technology handbook. CRC press.
[9] Li, L., Xu, L., Yang, M. S., Huang, J., Zhang, H., & Zhu, J. (2022). A novel method to formulate pigmented powder coatings by ultrafine powders. Powders, 1(4), 221-230.
Qalereya
Reklam
Reklam Sahəsi728 × 90